La question utile pour un formulateur de graisse n’est pas de savoir si MoS2 fonctionne. Cela fonctionne. La question utile est de savoir si la poudre sèche de MoS2 est la manière la plus efficace d’atteindre la cible EP et d’usure dans la graisse finie. En pratique, cette réponse dépend du format, du taux d’emploi, de la graisse de base et de la méthode d’essai, et non du seul nom chimique.
Cette distinction est à l’origine de nombreuses erreurs d’achat. Un lecteur voit une chimie lubrifiante solide familière, suppose que la matière première la moins chère est aussi la voie de formulation la plus économique, et ignore le format de livraison. Mais l’usine n’achète pas la chimie dans l’abstrait. L’usine achète un résultat dans un système de graisse, à une charge pratique, sous une méthode d’essai définie.
Ce que montre réellement la comparaison vérifiée X730
La comparaison interne la plus claire de Powderful sur cette question est l’ensemble de sources vérifiées Torvix X730. Dans la base de données, X730 est identifié comme un mélange synergique WS2 + MoS2 + hBN fourni sous forme de dispersion à 60 % de solides. La bibliothèque de revendications approuvées et la note source D2596 cartographient clairement le produit, le comparateur, les taux d’emploi et le contexte de la graisse de base, rendant la comparaison exploitable.
Dans cette comparaison vérifiée sur graisse de base LiX, Torvix X730 progresse de 250-315 kgf à 0,75 %, à 500 kgf à 1,5 %, à 620 kgf à 2,0 %, puis à 800 kgf à 2,5 % en ASTM D2596. Le même ensemble source enregistre 10 % de poudre standard 2H MoS2 à 620 kgf et 3 % de PTFE à 160 kgf.
C’est à ce point que la question du format devient commercialement réelle. Si une dispersion atteint le même point de soudure 620 kgf à 2,0 % qu’une poudre sèche de MoS2 à 10 %, la comparaison n’est plus « poudre contre dispersion » au sens générique. Elle devient une question d’efficacité du taux d’emploi dans la graisse réelle.
Résultats de laboratoire et sur le terrain — les résultats réels des utilisateurs varient selon l’application et les conditions.
Pourquoi le taux d’emploi change la discussion sur le coût
C’est ici que beaucoup d’acheteurs limitent trop leur calcul. Ils comparent le prix par kilogramme de solide brut et s’arrêtent là. C’est incomplet.
Quand un système d’additifs atteint la cible EP à une charge beaucoup plus faible, la comparaison pertinente devient la masse totale d’additif dans la graisse finie, pas seulement le coût unitaire de la matière première. Une charge pratique plus faible peut influencer la quantité d’additif dans le lot, l’espace restant pour l’huile de base et l’équilibre de l’épaississant, ainsi que le nombre de reformulations nécessaires pour atteindre le résultat cible.
Cela ne signifie pas que chaque dispersion est automatiquement la solution la moins coûteuse. Cela signifie que la conclusion « la poudre est moins chère » est faible tant que le calcul du taux d’emploi n’est pas explicite.
Pourquoi de bonnes données Four-Ball nécessitent toujours une interprétation
ASTM D2596 est utile précisément parce qu’il fournit aux formulateurs un test EP standard, mais ASTM précise aussi que la méthode est utilisée à des fins de spécification et que les résultats ne corrèlent pas nécessairement avec le service. ASTM D2266 résout un problème différent : le comportement préventif d’usure dans la graisse, pas le plafond EP. ASTM D4172 entre dans la discussion uniquement pour rappeler que les données d’usure des lubrifiants fluides ne doivent pas être confondues avec les résultats sur graisse finie.
Cela importe car un chiffre en titre n’est décisionnel que lorsque la méthode, le taux d’emploi, le comparateur et le système de base sont tous visibles. La revendication EP vérifiée de X730 est utile car l’ensemble source donne ce contexte. Un chiffre de point de soudure isolé sans ce contexte n’est pas suffisant.
C’est aussi là que l’article ASTM D2596 vs D2266 vs D4172 prend tout son sens. Un acheteur de graisse qui ne sépare pas le plafond EP du dépistage d’usure peut admirer le mauvais chiffre et faire le mauvais choix de formulation.
Le format compte toujours après le résultat du test
Un résultat tribologique solide n’élimine pas la traduction en formulation. La littérature et les normes peuvent indiquer qu’une chimie est prometteuse, mais le formulateur doit encore se demander comment la concentration, la granulation et la réponse de la graisse de base modifieront le résultat dans le système réel. L’article 2024 sur la graisse hBN est utile ici car il montre clairement que concentration, granulation et type de graisse peuvent modifier la pénétration, le point de goutte et la rhéologie. En d’autres termes, la réponse chimique reste conditionnelle aux détails de formulation.
Le même principe s’applique à la poudre MoS2 versus un concentré pré-dispersé. Même lorsque la chimie est familière, la question pratique reste : quel format vous permet d’atteindre le résultat cible plus rapidement, à une charge exploitable, et avec moins d’hypothèses cachées dans le processus usine ?
C’est pourquoi l’ancien article sur les formes solides de lubrifiants reste utile en arrière-plan, mais il n’est pas assez spécifique pour cette question MoS2. La décision MoS2 devient plus claire une fois la comparaison des taux d’emploi mise sur la table.
La règle pratique
Si vous comparez la poudre sèche MoS2 à un concentré lubrifiant solide pré-dispersé pour graisse, commencez par trois disciplines :
- Associez la méthode d’essai à la revendication qui vous importe. Utilisez D2596 pour le plafond EP de la graisse, D2266 pour le dépistage d’usure de la graisse, et ne substituez pas les données fluides D4172 aux revendications sur graisse finie.
- Rendez explicite le taux d’emploi. Une comparaison sans charge dans la graisse finie est incomplète.
- Considérez le prix de la matière première comme une partie seulement de l’équation. La vraie question commerciale est quelle charge et quel travail de formulation sont nécessaires pour atteindre le résultat cible dans votre graisse.
Si la dispersion atteint la cible à une charge matériellement plus faible, alors la charge de la preuve change. L’argument en faveur de la poudre doit venir d’une contrainte réelle d’usine ou commerciale, pas seulement de l’habitude.
Pour les formulateurs qui souhaitent un aperçu plus général, commencez par l’article sur les formes solides de lubrifiants. Pour les équipes qui veulent tester la comparaison directement dans leur propre graisse de base, consultez la gamme de produits Powderful et demandez un échantillon.
Visuels de référence
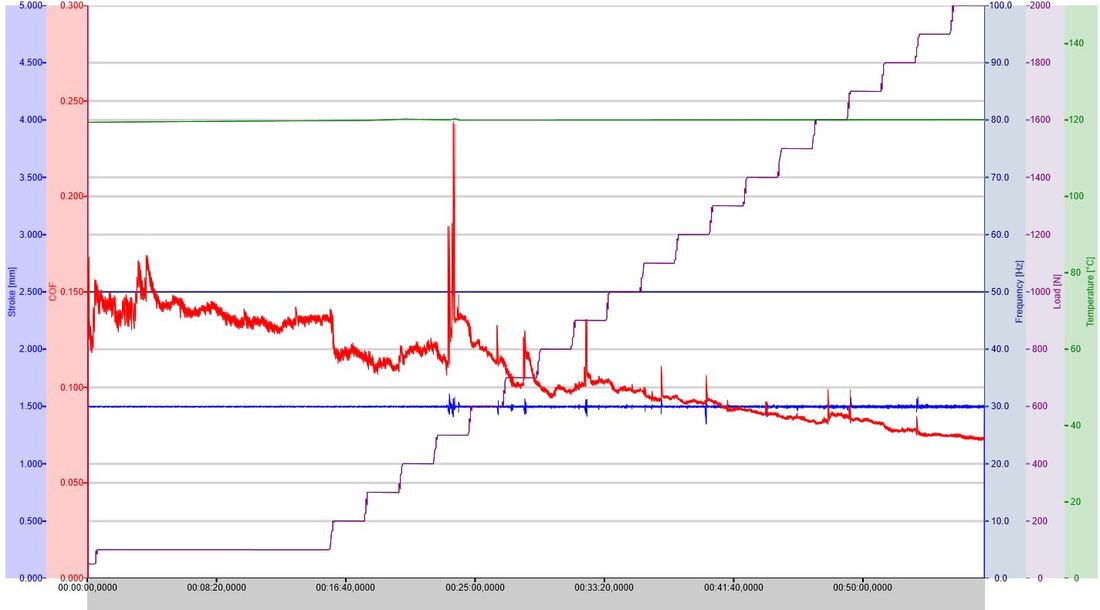
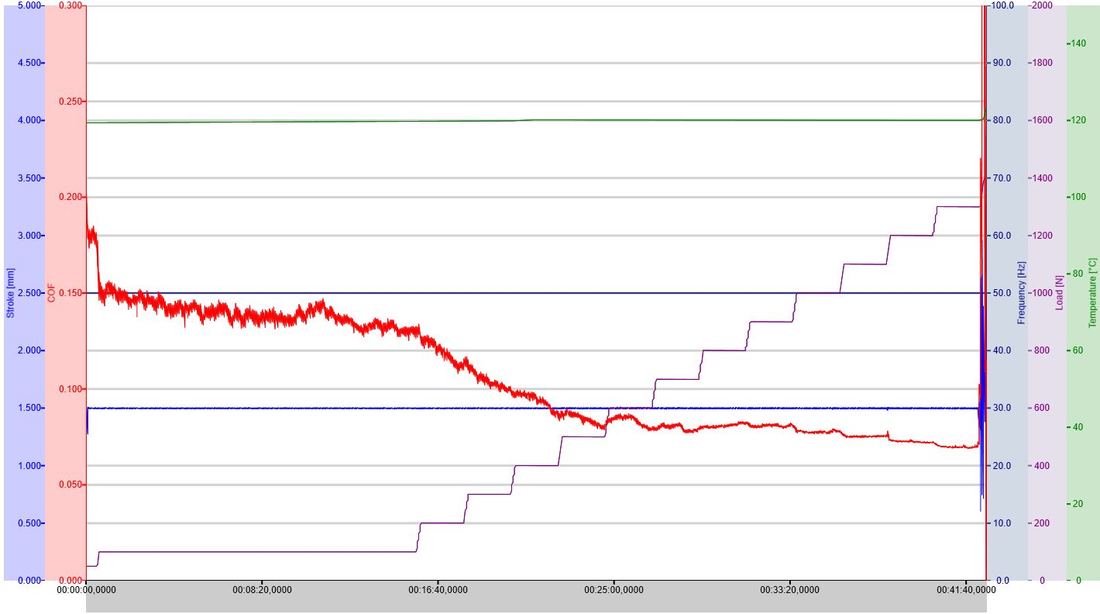
Le pack créatif fourni par le propriétaire pour ce sujet comprenait les visuels de référence ci-dessous. Ils sont ajoutés ici pour montrer le contraste entre poudre et dispersion ainsi que les courbes SRV fournies.
Sources
Avertissement
Les chiffres de performance sont basés sur des tests internes en laboratoire et des études sur le terrain dans des conditions spécifiques. Les résultats réels varient selon l’application, les conditions d’exploitation, l’âge de l’équipement, l’huile de base et le paquet d’additifs, l’environnement ambiant et la formulation. Les chiffres présentés ne garantissent pas les économies ou performances qu’un utilisateur individuel obtiendra. Testez avant mise à l’échelle.


Leave a Reply